
Руководство по выбору и обслуживанию жал для паяльников
Руководство по выбору и обслуживанию жал для паяльников QUICK
В этой статье мы расскажем, как правильно подобрать жало для пайки, как за ним ухаживать, как удалять окисление и из чего состоит жало изнутри. Информация основана на официальных материалах QUICK.
Выбор жала
Правильный выбор размера и формы жала очень важен. Подходящее жало повышает эффективность работы и продлевает срок его службы.
- Размер жала напрямую связан с его тепловой ёмкостью. При выполнении непрерывной пайки использование более крупного жала помогает уменьшить падение температуры.
- Поскольку более крупные жала обладают большей тепловой ёмкостью, они позволяют паять при более низких температурах, что снижает окисление и продлевает срок службы жала.
- В целом, размер жала следует выбирать так, чтобы оно не затрагивало соседние компоненты. Выбор жала правильной формы и с достаточной площадью контакта повышает эффективность пайки.
| Тип жала | Характеристики | Применение | Иллюстрация |
|---|---|---|---|
| Тип I (Игольчатое / Заострённое) | Острое, заострённое жало | Подходит для мелких деталей, узких мест или удаления перемычек припоя на мелких SMT-компонентах | 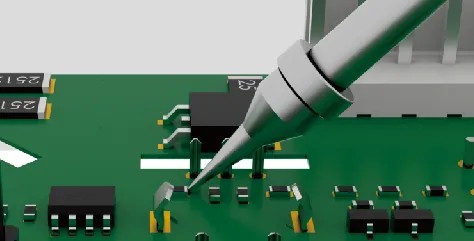 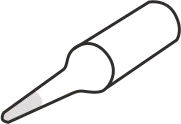 |
| Тип B (Коническое) | Нет ограничений по направлению – можно использовать всю поверхность жала | Подходит для пайки общего назначения и различных размеров контактных площадок | 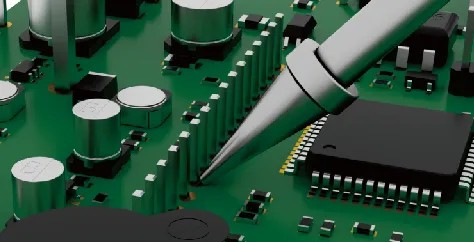 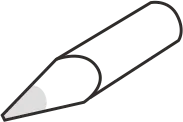 |
| Тип D (Стамеска / клин) | Пайка с использованием плоского торца жала | Подходит для мощной пайки, больших площадок, толстых выводов или мест, требующих большего количества припоя | 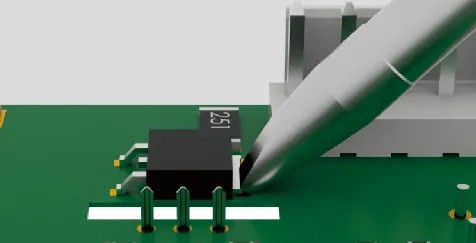 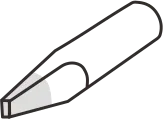 |
| Тип C (Скос) | Пайка с использованием скошенной передней поверхности | Аналогичен типу D – подходит для больших площадей, толстых выводов и соединений с большим объёмом припоя | 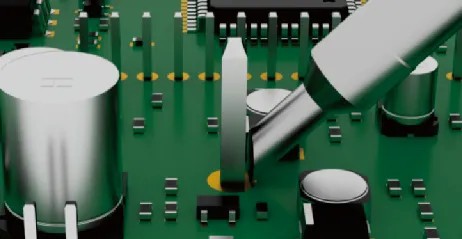 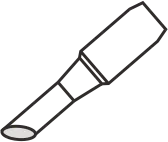 |
| Тип K (Ножевидное) | Пайка плоскостью лезвия, подходит для протяжной и точечной пайки, очень универсально | Подходит для SOJ, PLCC, SOP, QFP, силовых компонентов, полигонов земли, удаления перемычек и пайки разъёмов | 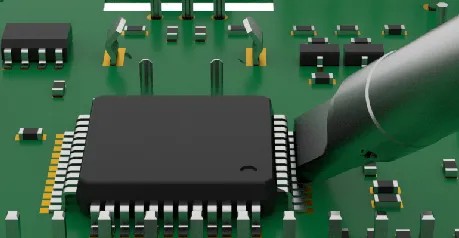 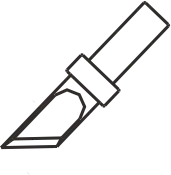 |
| Тип CM (Микроволна) | Специальная форма с полусферическим углублением на конце рабочей части | Предназначена для пайки микросхем SMD методом протяжки (drag soldering). Углубление удерживает расплавленный припой, позволяя аккуратно пройти по всем контактным площадкам одной стороны микросхемы без образования мостиков. Идеально подходит для пайки компонентов с малым шагом выводов (QFP, SOP, PLCC). | 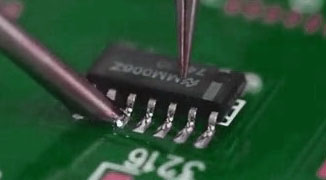 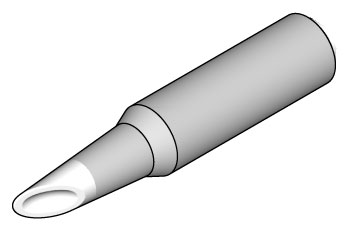 |
Использование и обслуживание
- При использовании нового жала установите температуру 250–280°C, чтобы нанести защитный слой припоя.
- Выбирайте подходящий размер жала в соответствии с паяемой площадкой или компонентом.
- Для предотвращения окисления жала нанесите слой свежего припоя перед тем, как поместить жало на подставку.
- Очищающая губка должна быть влажной, но не мокрой. Это обеспечивает эффективную очистку и предотвращает быстрое падение температуры. Использование сухой губки может повредить жало и ухудшить смачиваемость припоем.
- Если из-за неправильного использования произошло окисление, не обрабатывайте жало напильником и не шлифуйте покрытие. Вместо этого очистите его с помощью мелкой металлической щётки или восстановительной пасты при низкой температуре (250–280°C).
- Не нажимайте слишком сильно во время пайки и избегайте многократной пайки одной и той же точки без необходимости.
- Отдавайте предпочтение более низким температурам пайки, обычно 320–380°C. Если постоянно требуются более высокие температуры, пересмотрите, подходит ли используемая комбинация паяльника и жала.
Удаление окисления с жала
На иллюстрации ниже показаны четыре основных этапа ухода за жалом для удаления окисления и восстановления его работоспособности.
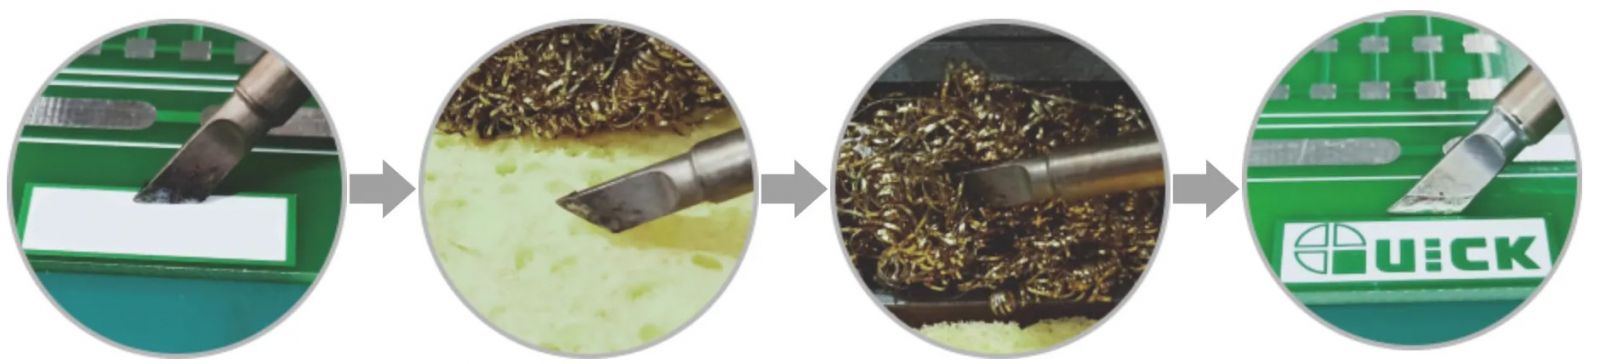
Описание этапов:
- Окисление / Почернение – жало покрывается тёмным налётом оксидов, теряет смачиваемость припоем.
- Очистка влажной губкой – удаление остатков припоя и окислов с помощью специальной губки (слегка влажной, не мокрой).
- Очистка металлической щёткой (стружкой) – более интенсивная механическая очистка с помощью металлической проволочной стружки (например, латунной) для удаления стойких загрязнений.
- Лужение / Защита жала – после очистки жало покрывается свежим слоем припоя для предотвращения дальнейшего окисления и улучшения теплопередачи.
Этот цикл помогает продлить срок службы жала и поддерживать качество пайки.
Поперечное сечение жала
На следующем рисунке показано внутреннее строение жала в разрезе. Каждый слой выполняет свою функцию.
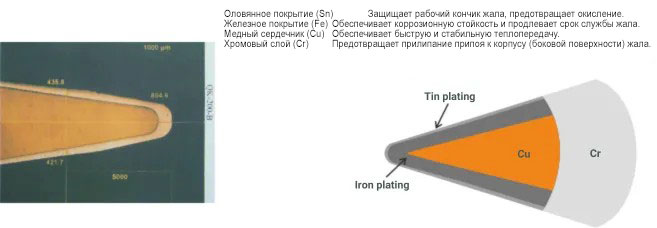
Слои (от центра к поверхности):
- Медный сердечник (Cu) – находится в центре, обеспечивает быструю и стабильную теплопередачу.
- Железное покрытие (Fe) – покрывает медь, защищая её от растворения в припое и коррозии. Этот слой определяет долговечность жала.
- Оловянное покрытие (Sn) – наносится на самый кончик жала (рабочую зону). Оно обеспечивает хорошую смачиваемость припоем и защищает от окисления во время работы.
- Хромовый слой (Cr) – наносится на боковую поверхность жала (не на кончик). Он не смачивается припоем, благодаря чему припой не затекает на корпус и остаётся только на рабочем кончике.
Подведём итог: правильный выбор жала, своевременное обслуживание и бережное отношение к нему – залог долгой и стабильной работы паяльного инструмента. Следуйте рекомендациям QUICK: подбирайте жало под конкретную задачу, не перегревайте его, регулярно очищайте и всегда защищайте слоем свежего припоя. Эти несложные правила помогут вам добиться высокого качества пайки и избежать лишних затрат на замену расходных элементов.